Ключевые моменты производственного процесса
Процесс фотоэлектрической сварки охватывает такие ключевые этапы, как сварка отдельных ячеек, последовательная сварка, ламинирование и ламинирование. Каждый шаг требует строгого контроля параметров для обеспечения качества:
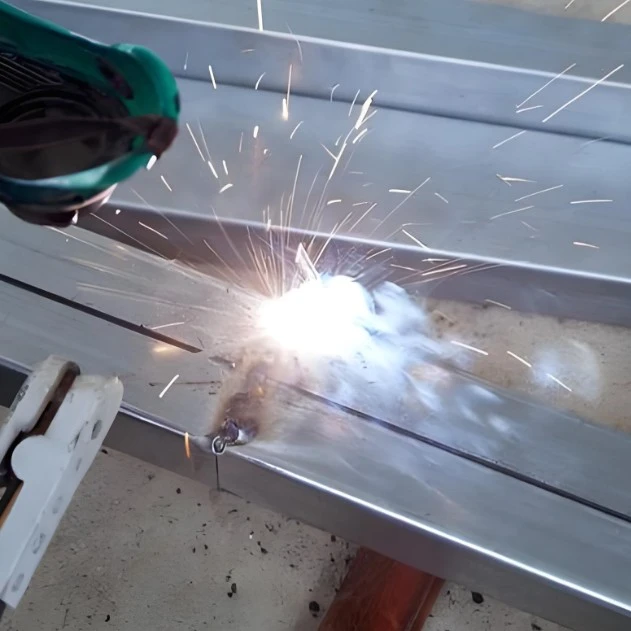
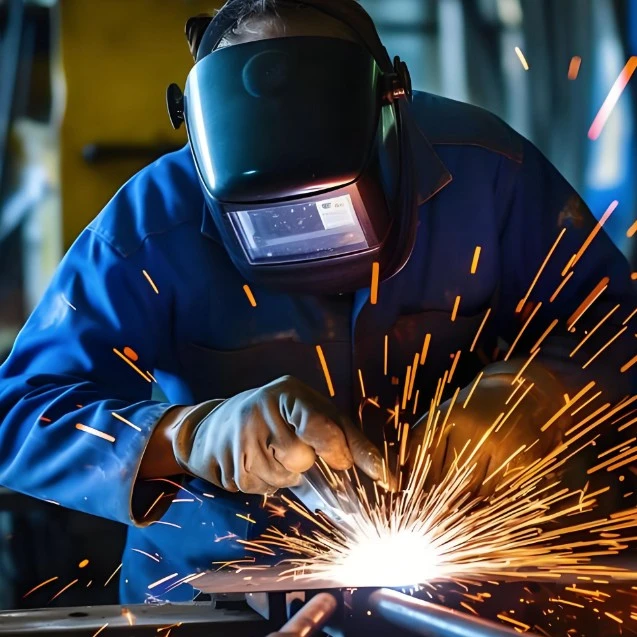
Сварка одиночных элементов: используйте паяльник с постоянной температурой, чтобы точно приварить луженую полоску припоя к основным линиям сетки солнечного элемента. Температура головки паяльника строго контролируется в пределах 260-280°С, а время сварки ограничено до 3 секунд, чтобы избежать повреждения солнечного элемента из-за высокой температуры;
Этап последовательной сварки: соедините несколько солнечных элементов в обратной серии с помощью полосок припоя. Погрешность расположения ячеек контролируется в пределах ± 0,5 мм, а плоскостность полосок припоя напрямую влияет на эффективность передачи тока;
Процесс ламинирования: наслаивайте материалы в следующем порядке: закаленное стекло, клейкая пленка EVA, серия солнечных батарей и задний лист (TPT). После ламинирования проводится электролюминесцентный тест для полного исключения таких дефектов, как микротрещины и неполная пайка;
Этап ламинирования: используйте процесс высокой температуры и высокого давления для плавления и затвердевания клейкой пленки ЭВА, образуя герметичную структуру. Для обеспечения эффективности герметизации температура и время вакуумирования должны быть точно отрегулированы в зависимости от типа этиленвинилацетата.
Характеристики установки и подключения
После фотоэлектрической сварки установка и подключение компонентов должны строго соответствовать стандартным спецификациям, чтобы обеспечить стабильную работу системы:
1. Крепление перил: для наружной установки требуются рельсы из горячеоцинкованной стали или алюминиевого сплава. Крепить их следует с помощью болтов или хомутов при погрешности установки неплоскостности ≤ 2 мм и отклонении по диагонали < 4 мм;
2. Соединение компонентов: фотоэлектрические разъемы MC4 используются для межкомпонентного соединения. При вставке положительной и отрицательной клеммы должен быть слышен щелчок, подтверждающий затяжку. Радиус изгиба кабеля должен быть не менее 48 мм во избежание старения изоляции под воздействием прямых солнечных лучей;
3. Сварка распределительной коробки: перед сваркой байпасного диода и сварочной ленты требуется предварительный инфракрасный нагрев. Температуру предварительного нагрева следует контролировать на уровне 120–150 ℃, температуру паяльника следует снизить до 240–260 ℃, а время сварки следует сократить до 2 секунд, чтобы предотвратить термическое повреждение диода;
4. Проверка готовой продукции: после сварки проведите испытания на проводимость и низкое сопротивление, чтобы убедиться, что сопротивление соединения составляет < 0,5 мОм. В то же время используйте рентгеновскую визуализацию для проверки степени внутренней пустоты в паяных соединениях, что позволяет полностью гарантировать качество сварки.
Вопросы и ответы
1. Вопрос: Во время фотоэлектрической сварки высокие температуры могут легко повредить элементы батареи. Как этого избежать?
Ответ: Этого можно добиться путем точного контроля параметров процесса. Температура паяльника для одиночных ячеек ограничивается 260-280℃ и временем не более 3 секунд. Температура паяльника для соединительной коробки снижается до 240-260℃ и время не более 2 секунд. В то же время для мониторинга в режиме реального времени используется профессиональное оборудование для контроля температуры во избежание локального перегрева.
2. Вопрос: Что делать, если сопротивление соединения свариваемых компонентов слишком велико?
Ответ: Сначала проверьте прилегание паяльной ленты к основным линиям сетки аккумулятора, чтобы убедиться в отсутствии ложной пайки. Во-вторых, оптимизируйте параметры температуры и времени сварки, чтобы обеспечить полную интеграцию паяльной ленты и аккумулятора. Наконец, строго выполняйте испытания на низкое сопротивление после сварки и своевременно дорабатывайте изделия.
3. Вопрос: Зоны сварки фотоэлектрических компонентов, установленных снаружи, склонны к старению. Как обеспечить долговечность?
Ответ: Опоры изготовлены из горячеоцинкованной стали или алюминиевого сплава для повышения антикоррозийных свойств. Кабели избегают прямых солнечных лучей и обеспечивают достаточный радиус изгиба. Коробка подключения хорошо герметизирована. Как с точки зрения материала, так и с точки зрения монтажа, зоны сварки будут стабильными в течение длительного времени.
4. Вопрос: Как настроить параметры на этапе ламинирования для различных типов клейких пленок ЭВА?
Ответ: Температура ламинирования и время вакуумирования должны быть точно отрегулированы в соответствии с температурой плавления и индексом плавления клейкой пленки ЭВА, чтобы гарантировать, что клейкая пленка ЭВА полностью расплавится и затвердеет, образуя плотную герметичную структуру. Конкретные параметры могут быть настроены профессиональной технической командой на основе модели клейкой пленки.
Shenghui Metal считает «точное мастерство и стабильное качество» своей основной конкурентоспособностью. Благодаря многолетнему опыту в области фотоэлектрической сварки, компания предоставила стабильные и надежные услуги по обработке для множества проектов в области фотоэлектрической энергетики и завоевала хорошую репутацию в отрасли. Мы можем точно настроить процессы сварки в соответствии со спецификациями и требованиями к материалам фотоэлектрических модулей и поддерживать весь процесс: от мелкосерийного прототипирования до крупносерийного производства. Мы предоставляем подробные прайс-листы и предложения для поддержки. Мы являемся одним из надежных брендов в области фотоэлектрической сварки во всем мире, постоянно предоставляя надежные результаты обработки «Сделано в Китае».
Горячие Теги: Фотоэлектрическая сварочная обработка, Поставщик, Производитель
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик